Forjamento: uma análise abrangente de vantagens, características e processos
O forjamento é uma tecnologia central de trabalho de plástico nas áreas de fabricação mecânica e metalurgia. Seu princípio fundamental envolve a aplicação de força externa a tarugos metálicos por meio de equipamentos como martelos e prensas de forjamento, fazendo com que sofram deformação plástica em altas temperaturas (forjamento a quente) ou temperatura ambiente (forjamento a frio), obtendo assim peças ou blanks que atendam aos requisitos de forma, tamanho e propriedades mecânicas. Comparado com métodos de processamento como fundição e corte, o forjamento é caracterizado por "otimizar a estrutura interna dos metais e melhorar as propriedades mecânicas dos componentes" e é amplamente utilizado na fabricação de equipamentos de última geração. Abaixo está uma explicação detalhada de três dimensões: vantagens, características e processos.
I. Principais vantagens do forjamento
Ao alterar a estrutura interna e o formato dos tarugos metálicos por meio de força externa, as vantagens do forjamento concentram-se nas propriedades mecânicas, na utilização do material e na adaptabilidade aos cenários de aplicação:
1. Propriedades mecânicas de metal significativamente melhoradas com alta confiabilidade dos componentes
Estrutura Interna Otimizada: Durante o processo de forjamento, defeitos como porosidade de fundição, furos de gás e cavidades de contração no tarugo metálico são compactados. Os grãos são refinados e formam "linhas de fluxo fibrosas" (linhas de fluxo de metal) ao longo da direção da tensão, aumentando as principais propriedades mecânicas, como resistência à tração, resistência ao escoamento e resistência ao impacto do componente em 30% a 50% em comparação com peças fundidas.
Adaptação a condições extremas de trabalho: Os componentes forjados têm excelente resistência à fadiga e ao impacto e podem suportar ambientes agressivos, como cargas alternadas de longo prazo, alta pressão e alta temperatura. Eles são o "processo preferido para componentes principais de suporte de carga" em equipamentos de ponta, como aeroespacial (discos de turbina de motor), transporte ferroviário (eixos de roda) e máquinas de construção (virabrequins).
2. Alta utilização de materiais com custos de produção controláveis
Redução do desperdício de material: O forjamento molda os componentes por meio de "deformação plástica" sem remover uma grande quantidade de excesso de material. A taxa de utilização do material pode chegar a 70% a 95% (o forjamento com matriz de precisão excede até 90%), o que é muito maior do que o processamento de corte (geralmente apenas 30% a 50%).
Custos de processamento subsequentes mais baixos: Processos como forjamento e forjamento de precisão podem produzir diretamente peças em bruto com formato próximo ao tamanho do produto acabado, reduzindo significativamente a carga de trabalho de processos de corte subsequentes, como torneamento e fresamento, especialmente adequados para controle de custos em cenários de produção em massa.
3. Ampla adaptabilidade de materiais e forte flexibilidade de processo
Compatibilidade de material: Pode processar quase todos os materiais metálicos forjáveis, incluindo aço carbono, liga de aço, liga de alumínio, liga de titânio, liga de cobre, etc. Entre eles, a otimização do desempenho de "materiais difíceis de processar", como liga de aço de alta resistência e superliga, depende mais de processos de forjamento.
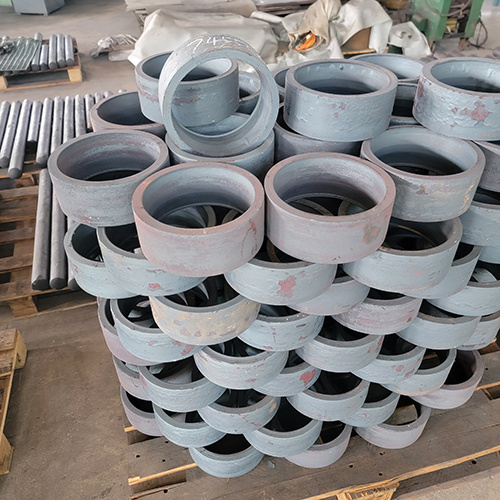
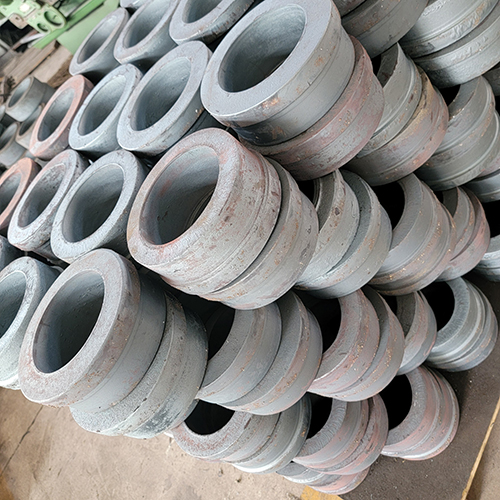
Compatibilidade do produto: Desde pequenas peças de precisão (como peças brutas de engrenagens e parafusos) até grandes componentes para serviços pesados (como rotores de turbinas hidrelétricas de 10.000 toneladas e cabeçotes de vasos de pressão de energia nuclear), e de eixos simples a peças complexas de formatos especiais (como pás de motores aeronáuticos), todos podem ser formados por meio de forjamento.
4. Boa estabilidade dimensional de componentes e consistência de alta qualidade
A deformação dos tarugos metálicos durante o forjamento é estritamente controlada por matrizes (forjamento em matriz) ou parâmetros do equipamento (forjamento em matriz aberta). Em particular, a tolerância dimensional dos moldes forjados pode ser controlada de forma estável em IT12 a IT10, e a rugosidade da superfície atinge Ra6,3 a Ra12,5μm. Durante a produção em massa, as propriedades mecânicas e a precisão dimensional dos componentes apresentam pequenas flutuações e a consistência da qualidade é melhor do que a das peças fundidas.
II. Principais características do forjamento
As características técnicas do forjamento são determinadas pela lógica central de "deformação plástica do metal + carga de força externa + controle de temperatura", com identificação de processo distinta:
1. Centrado na "Deformação do Plástico Sólido" e Dependente das Características do Fluxo do Metal
A essência do forjamento é utilizar a "plasticidade" dos metais a uma determinada temperatura (a capacidade de sofrer deformação permanente sem quebrar sob força externa). A forma é alterada através do deslizamento dos átomos dentro do tarugo e da reorganização dos grãos. Todo o processo não sofre mudança de fase de “líquido para sólido”, mantendo assim a compactação inerente ao metal.
2. Temperatura como parâmetro chave de controle, classificada em "Forjamento a quente", "Forjamento a frio" e "Forjamento a quente"
Forjamento a quente: O tarugo é aquecido acima da "temperatura de recristalização" (por exemplo, 1000-1250°C para aço carbono, 350-500°C para liga de alumínio). Neste momento, o metal apresenta alta plasticidade e baixa resistência à deformação, adequado para formar componentes grandes e complexos, mas a incrustação de óxido precisa ser removida posteriormente.
Forjamento a Frio: O tarugo é forjado à temperatura ambiente. O metal possui alta resistência à deformação, mas alta precisão (tolerância IT9-IT7) e superfície lisa (Ra1,6-Ra3,2μm). Não é necessário aquecimento ou limpeza de incrustações de óxido, adequado para pequenas peças de precisão (como parafusos e engrenagens).
Forjamento a Quente: O tarugo é aquecido entre a "temperatura ambiente e a temperatura de recristalização" (por exemplo, 600-800°C para aço carbono). Combina a baixa resistência à deformação do forjamento a quente e a alta precisão do forjamento a frio, sendo um processo eficiente desenvolvido nos últimos anos.
3. O método de carregamento de força externa determina o tipo de processo com forte dependência de equipamento
A carga de força externa do forjamento depende de equipamentos especializados, e diferentes métodos de carregamento correspondem a diferentes processos: Os martelos de forjamento alcançam deformação rápida por meio de "carga de impacto" (adequado para forjamento em matriz aberta e forjamento em matriz pequena); As prensas aplicam carga lenta através de "pressão estática" (adequada para forjamento de matrizes grandes e forjamento de precisão); As máquinas forjadoras de rolos conseguem a formação de peças de eixos longos por meio de "deformação por laminação" (como trilhos e eixos de aço). A tonelagem e a precisão do equipamento determinam diretamente o tamanho máximo e a qualidade das peças forjadas.
4. "Linhas de fluxo fibroso" óbvias em produtos acabados com propriedades mecânicas anisotrópicas
As linhas de fluxo fibrosas metálicas formadas pelo forjamento são distribuídas ao longo do formato do componente (por exemplo, as linhas de fluxo fibrosas do virabrequim se curvam com o formato da manivela). As propriedades mecânicas (resistência à tração, resistência ao impacto) do componente ao longo da direção da linha de fluxo são muito maiores do que aquelas na direção da linha de fluxo transversal. Essa "anisotropia" é uma das principais características dos forjados superiores aos fundidos e um fator-chave a ser considerado no projeto.
III. Principais links de processo e classificação de forjamento
Os processos de forjamento precisam ser formulados com base nas propriedades do material, nos requisitos do produto e nas capacidades do equipamento, incluindo principalmente quatro links: "preparação do tarugo - aquecimento - deformação - tratamento subsequente". As classificações específicas são as seguintes:
(I) Links do Processo Central
1. Preparação Preliminar: Estabelecendo as Bases para a Formação
Seleção e preparação de tarugos: Selecione tarugos como aço redondo e aço quadrado de acordo com o tamanho do produto acabado. Corte o tarugo serrando, cisalhando, etc., para garantir que o erro de peso do tarugo seja ≤5% (para evitar formação insuficiente ou desperdício de material); O "recozimento esferoidizante" é necessário para tarugos forjados a frio (para reduzir a dureza e melhorar a plasticidade).
Aquecimento: Os tarugos de forjamento a quente precisam ser aquecidos até a temperatura alvo em fornos de aquecimento (fornos de resistência, fornos a gás). Controle rigorosamente a taxa de aquecimento (para evitar rachaduras no tarugo) e o tempo de retenção (para garantir uma temperatura interna uniforme) para evitar superaquecimento (grãos grossos) ou queima (oxidação severa da superfície).
2. Deformação do núcleo: alcançando controle de forma e desempenho
Forjamento: Coloque o tarugo aquecido em uma matriz de forjamento ou equipamento de forjamento e obtenha deformação por meio de carregamento único ou múltiplo - o forjamento em matriz aberta depende das operações dos trabalhadores para formar o tarugo na bigorna (adequado para pequenos lotes de peça única e peças grandes); O forjamento em matriz força o tarugo a se formar através da cavidade das matrizes superior e inferior (adequado para lotes médios e peças complexas); O forjamento de precisão requer matrizes e prensas de alta precisão para obter diretamente produtos acabados com formato próximo ao final.
Desmoldagem e Recorte: Após a conformação, a matriz forjada é retirada, e o “flash” (excesso de metal que transborda da cavidade durante a deformação) é removido através de uma matriz de recorte; A "lubrificação com agente desmoldante" é necessária para peças forjadas a frio (para reduzir o desgaste da matriz e arranhões nos tarugos).
3. Tratamento Subsequente: Otimizando Desempenho e Precisão
Tratamento Térmico: Realize tratamentos térmicos como normalização (refinamento de grãos), têmpera e revenido (melhorando a resistência e tenacidade) e têmpera-têmpera (obtenção de alta dureza) de acordo com os requisitos para eliminar tensões de forjamento e controlar propriedades mecânicas.
Limpeza e Acabamento: Limpar a superfície por shot peening (removendo incrustações de óxido e melhorando a dureza superficial), decapagem (limpeza da camada residual de óxido), etc.; Execute o processamento subsequente, como retificação e fresamento em peças de precisão para garantir a precisão dimensional final.
Inspeção de qualidade: Garanta a qualificação do produto por meio de inspeção de aparência (rachaduras superficiais, resíduos de flash), medição dimensional (paquímetros, micrômetros), testes não destrutivos (testes ultrassônicos para defeitos internos) e testes de propriedades mecânicas (teste de tração, impacto).
(II) Processos Especiais de Forjamento
Forjamento de Pó: O pó metálico é prensado em tarugos, depois sinterizado e forjado. Combina as vantagens da metalurgia do pó e do forjamento, adequado para peças pequenas de alta resistência e formatos complexos (como engrenagens e buchas de rolamento).
Forjamento Isotérmico: Formado em matriz de temperatura constante, adequado para "materiais difíceis de deformar", como ligas e superligas de titânio. Pode reduzir a resistência à deformação e garantir a precisão da formação (como discos de turbina de motor aeronáutico).
Forjamento em matriz líquida: O metal líquido é injetado na matriz e imediatamente pressurizado. Combina as vantagens da fundição (formas complexas) e do forjamento (estrutura densa), adequado para componentes de liga de alumínio e liga de magnésio (como cubos de rodas de automóveis).


 Dalian Redmay bearing import & Export Co., Ltd.







 Contato Agora